从排产到质检:电子工厂数字化管理系统一体化方案设计实践
走进一家电子工厂的车间,最容易看到的“混乱”往往不是设备故障,而是**排产单与物料清单对不上**、质检记录和仓库台账各写各的。这种割裂在中小规模制造企业里尤其常见——ERP管财务,MES管产线,Excel管库存,三套系统互不相认,最后靠人工在中间“翻译”。
问题根源其实不在软件本身,而在于**数据流的断裂**。当一颗芯片从入库到贴片、测试、包装,经历了十几个工序节点,只要任何一个环节的录入延迟或丢失,后续的物料追溯和品质分析就变成无源之水。这也是为什么很多工厂上了系统,反而觉得更累——因为补录数据的工作量比原来手工记账还大。
一体化不是“大而全”,而是“串得通”
湖北省铭沽芯科技有限公司在服务电子制造客户时发现,真正有效的数字化方案,核心逻辑是让**芯片行业管理系统**从排产那一刻起,就带着质量约束和物料约束往下走。我们的做法是把生产排程系统与元器件库存软件做深度联动:排产订单自动锁定可用库存,缺料时系统直接给出替代料建议或采购预警,而不是等产线停线了才去查库存。
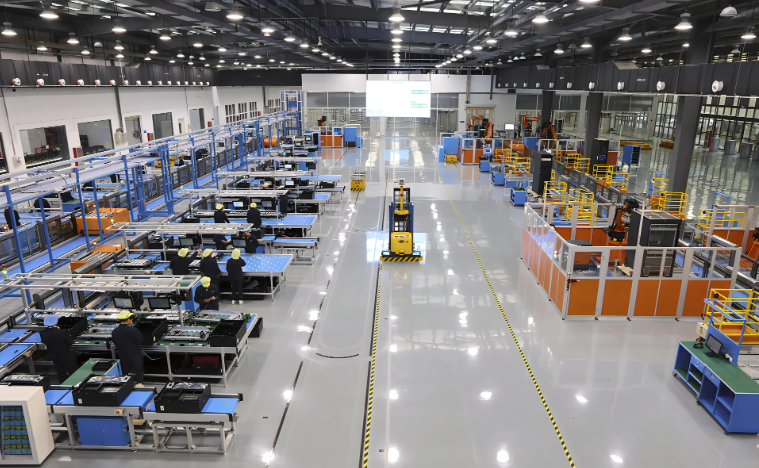
以某PCBA代工厂的实际案例为例,导入我们的方案后,排产响应时间从原来的2小时缩短到15分钟,库存周转率提升22%。这背后的技术关键在于**工序级物料追溯**:每一片PCB板上的每一颗物料,都通过批次码与设备参数、操作员、温湿度曲线绑定。一旦出现品质异常,系统能在30秒内逆向定位到具体供应商批次和炉温区间,而不是像以前那样全批次报废。
品质管控的“前置”思维
很多工厂把品质管控放在出货检验环节,但那时已经晚了。我们强调**在线SPC(统计过程控制)**,在回流焊、AOI等关键工位实时采集数据,一旦CPK值跌破1.33,系统自动触发停线报警并推送调整建议。这种前置干预让不良率从1.8%降到0.7%,而且**不良品的物料溯源**不再是“查半个月档案”,而是“看三分钟看板”。
对比传统模式,差异很直观:传统方式下,排产、库存、品质是三个孤岛,数据靠晨会口头同步;一体化方案里,**电子工厂数字化**的每一步操作都自动沉淀为结构化数据,管理层看到的报表天然具备可追溯性。而且我们特别重视“轻量化部署”——不用推翻客户现有ERP,通过中间件对接即可,实施周期通常控制在6-8周。
最后给准备选型的同行一个实在建议:别急着追求“全模块覆盖”,先梳理你们最痛的断点——是排产频繁插单导致缺料?还是客诉后追不到源头?**湖北省铭沽芯科技有限公司**的团队会先做一周的现场流程审计,再出针对性的数据流改造方案。记住,数字化不是买软件,是重新设计你们的决策链条。